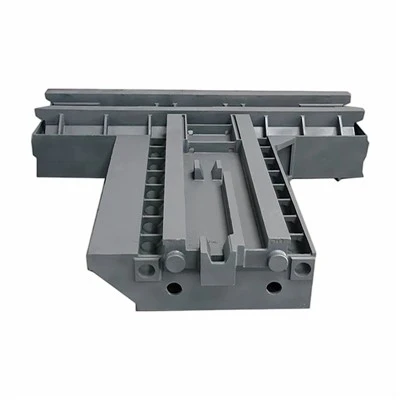
Liejimo proceso projektavimo optimizavimo esmė yra sistemingai kontroliuoti medžiagų, struktūros, parametrų ir gamybos procesų sinerginį ryšį, siekiant pagerinti liejimo kokybę, gamybos efektyvumą ir sumažinti išlaidas. Derinant šiuolaikinius skaitmeninius metodus ir inžinerinę patirtį, optimizavimas gali būti pasiektas iš šių matmenų:
Liejimo konstrukcijų dizaino optimizavimas, siekiant pagerinti gamybą
Pagrįstas konstrukcijos projektas yra būtina proceso optimizavimo sąlyga, tiesiogiai veikianti formavimo sunkumus ir defektų riziką.
Struktūrinius defektus sukeliančių veiksnių išvengimas
Venkite kryžminio{0}}formos sienelių storio, kad nesusikauptų šiluma ir nesukeltų susitraukimo poringumo.
Sienelės storis turi turėti vienodą perėjimą; didžiausias sienelės storis neturi viršyti tris kartus mažiausio sienelės storio, antraip gali susidaryti susitraukimo ertmės.
Vidinės sienelės storis rekomenduojamas 70–90 % išorinės sienelės storio, kad būtų užtikrintas vienodas aušinimas ir sumažėtų įtrūkimų rizika.
Supaprastintas formavimas ir išardymas
Pašalinkite įgaubtas struktūras, kad sumažintumėte smėlio šerdies naudojimą ir palengvintumėte išardymą.
Įvorių ir briaunų konstrukcija turėtų palengvinti išardymą, vengiant palaidų dalių ar sudėtingų šerdies dėžių.
Didelėse plokštumose pageidautina naudoti „horizontalų liejimo ir vertikalaus aušinimo“ metodą, kad būtų išvengta smėlio įterpimo defektų. III. Patobulintas procesų sistemos dizainas
Užtvarų sistemos optimizavimas
Projektavimo tikslas: pasiekti sklandų užpildymą ir sumažinti turbulenciją bei oro įstrigimą.
Pagrindinės priemonės: išlydyto metalo srauto greičiui valdyti naudokite apatinį{0}}užpildymą arba kelių{1}}vartų išdėstymą.
Naudokite CAE modeliavimą, kad nuspėtumėte srauto priekį ir optimizuotumėte kanalo vietą bei skerspjūvio plotą-.
Įtraukite perpildymo kanalus ir ventiliacijos kanalus, kad nukreiptumėte oro įstrigimo vietas į ne{0}}kritines vietas.